Băng tải tự động hóa là giải pháp vận chuyển sản phẩm được tích hợp với hệ thống điều khiển và các thiết bị công nghiệp. Thay vì chỉ di chuyển hàng hóa giữa các vị trí, hệ thống có thể phối hợp với cảm biến, PLC, robot và máy kiểm tra để duy trì quy trình sản xuất liên tục.
Tùy theo sản phẩm và yêu cầu vận hành, doanh nghiệp có thể lựa chọn băng tải dây đai, con lăn, xích hoặc hệ thống chuyên dụng. Việc xác định đúng cấu hình và khả năng kết nối giúp tối ưu năng suất, hạn chế ùn tắc và nâng cao hiệu quả quản lý dây chuyền.
1. Băng tải tự động hóa là gì?
Băng tải tự động hóa là hệ thống vận chuyển sử dụng cơ cấu truyền động kết hợp với thiết bị điều khiển để đưa sản phẩm qua các công đoạn theo trình tự đã thiết lập. Hệ thống có thể hoạt động độc lập hoặc kết nối với máy móc trong toàn bộ dây chuyền sản xuất.
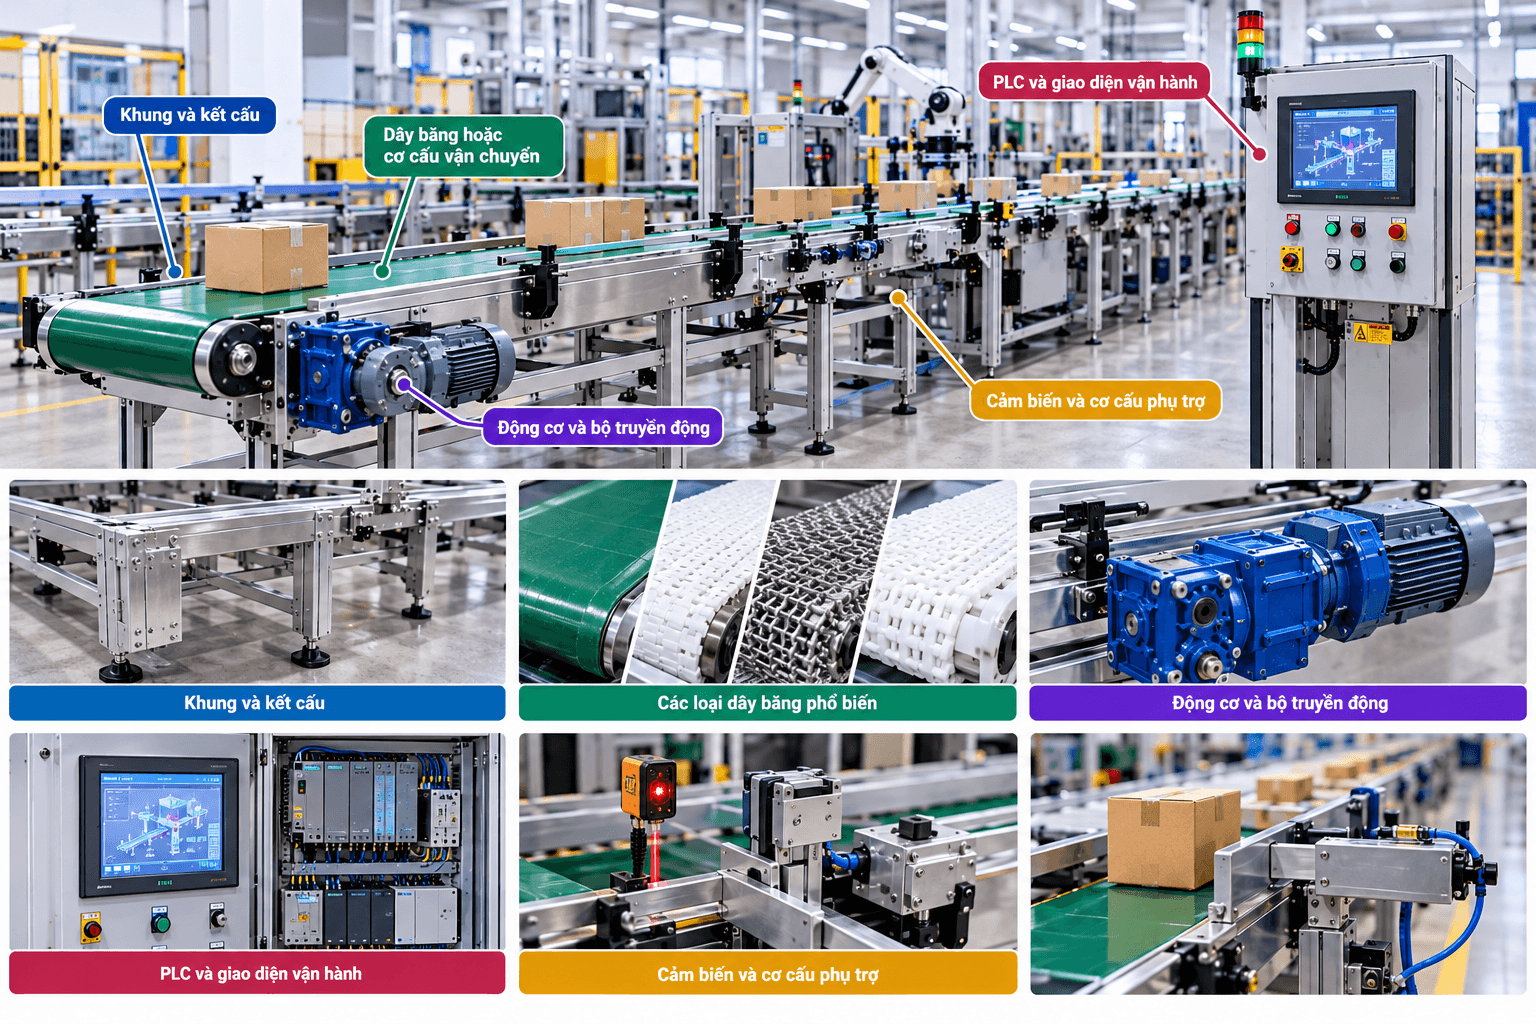
Một hệ thống cơ bản thường gồm khung băng tải, dây băng hoặc con lăn, động cơ, bộ truyền động và bộ điều khiển. Tùy mức độ tự động hóa, thiết bị có thể bổ sung cảm biến phát hiện sản phẩm, bộ đếm, cơ cấu chặn, thiết bị phân loại và giao tiếp với hệ thống điều khiển trung tâm.
Điểm khác biệt so với băng tải vận hành đơn giản nằm ở khả năng phối hợp với các thiết bị khác. Sản phẩm có thể được phát hiện, định vị, chuyển hướng hoặc đưa đến đúng vị trí dựa trên tín hiệu điều khiển. Nhờ đó, băng tải trở thành một phần của quy trình sản xuất thay vì chỉ thực hiện nhiệm vụ vận chuyển.
2. Cấu hình cơ bản của băng tải tự động hóa
Khung và kết cấu băng tải
Khung băng tải có nhiệm vụ nâng đỡ toàn bộ hệ thống và duy trì độ ổn định trong quá trình vận hành. Vật liệu chế tạo thường được lựa chọn theo tải trọng, môi trường làm việc và yêu cầu vệ sinh.
Khung thép sơn phù hợp với nhiều ứng dụng công nghiệp thông thường. Inox có thể được cân nhắc trong môi trường ẩm hoặc khu vực cần vệ sinh thường xuyên. Với dây chuyền có yêu cầu đặc biệt, thiết kế khung cần đảm bảo khả năng chịu lực và thuận tiện cho việc bảo trì.
Kết cấu phải phù hợp với chiều dài, chiều rộng, độ cao và hướng vận chuyển. Nếu khung thiếu độ cứng hoặc lắp đặt không cân bằng, hệ thống có thể rung lắc, chạy lệch hoặc làm giảm độ chính xác khi kết nối với máy tự động.
Dây băng hoặc cơ cấu vận chuyển
Bộ phận vận chuyển được lựa chọn dựa trên đặc điểm sản phẩm. Băng tải dây đai phù hợp với nhiều loại hàng hóa có kích thước khác nhau. Băng tải con lăn thường dùng cho thùng hàng, khay hoặc pallet có đáy ổn định.
Băng tải xích có thể đáp ứng các ứng dụng cần vận chuyển sản phẩm nặng hoặc kết cấu đặc biệt. Trong khi đó, băng tải xích nhựa và băng tải lưới được cân nhắc cho những dây chuyền có yêu cầu riêng về hình dạng sản phẩm, vệ sinh hoặc khả năng lưu thông không khí.
Đối với dây chuyền tự động hóa, bề mặt vận chuyển cần hỗ trợ sản phẩm di chuyển ổn định và đúng hướng. Nếu hệ thống có yêu cầu định vị chính xác, doanh nghiệp có thể cần thêm khay, đồ gá hoặc cơ cấu dẫn hướng.
Động cơ và bộ truyền động
Động cơ cung cấp năng lượng cho băng tải hoạt động. Công suất cần được lựa chọn dựa trên tải trọng, tốc độ, chiều dài vận chuyển, độ nghiêng và tần suất khởi động.
Bộ truyền động có thể sử dụng hộp giảm tốc, tang chủ động, xích hoặc các cơ cấu phù hợp với thiết kế. Việc lựa chọn đúng tỷ số truyền giúp hệ thống đạt tốc độ và lực kéo cần thiết.
Với dây chuyền cần điều chỉnh tốc độ, biến tần có thể được sử dụng để thay đổi tốc độ động cơ trong phạm vi cho phép. Tuy nhiên, việc điều chỉnh phải phù hợp với đặc tính động cơ và yêu cầu của các thiết bị kết nối.
Bộ điều khiển PLC và giao diện vận hành
PLC là bộ điều khiển logic lập trình được, thường được sử dụng để xử lý tín hiệu cảm biến và điều khiển trình tự hoạt động của băng tải. Thiết bị có thể phối hợp động cơ, cơ cấu chặn, bộ phân loại và các máy liên quan.
Giao diện HMI giúp người vận hành theo dõi trạng thái thiết bị, lựa chọn chế độ hoạt động và điều chỉnh những thông số được cấp quyền. Với hệ thống lớn, PLC có thể trao đổi dữ liệu với hệ thống điều khiển cấp cao hơn.
Cấu hình điều khiển cần được xây dựng theo yêu cầu thực tế. Không phải dây chuyền nào cũng cần hệ thống PLC phức tạp; với ứng dụng đơn giản, bộ điều khiển phù hợp có thể đáp ứng đầy đủ nhu cầu.
Cảm biến và cơ cấu phụ trợ
Cảm biến giúp hệ thống nhận biết sự hiện diện, vị trí hoặc một số đặc tính của sản phẩm. Tùy ứng dụng, có thể sử dụng cảm biến quang, cảm biến tiệm cận, cảm biến hành trình hoặc cảm biến cân.
Tín hiệu từ cảm biến được đưa đến bộ điều khiển để thực hiện các thao tác như dừng băng tải, chuyển hướng hoặc cho phép máy tiếp theo hoạt động. Các cơ cấu phụ trợ có thể bao gồm thanh dẫn hướng, bàn nâng, bộ đẩy sản phẩm và thiết bị phân loại.
Việc bố trí cảm biến cần phù hợp với kích thước sản phẩm, khoảng cách phát hiện và điều kiện môi trường. Nếu lắp đặt không đúng vị trí, hệ thống có thể nhận tín hiệu sai hoặc bỏ sót sản phẩm.
3. Khả năng kết nối thiết bị trong dây chuyền tự động hóa
Kết nối với máy gia công và máy lắp ráp
Băng tải có thể đưa phôi hoặc bán thành phẩm đến máy gia công theo trình tự đã lập trình. Khi sản phẩm đến đúng vị trí, cảm biến phát hiện và gửi tín hiệu để bộ điều khiển phối hợp với máy thực hiện công đoạn tiếp theo.
Trong dây chuyền lắp ráp, băng tải có thể đưa sản phẩm qua từng trạm làm việc. Hệ thống có thể được thiết kế để sản phẩm di chuyển liên tục hoặc dừng tại từng vị trí nhằm phục vụ thao tác lắp linh kiện.
Để kết nối ổn định, cần thống nhất tín hiệu điều khiển, thời gian xử lý và điều kiện cho phép giữa băng tải với máy. Nếu hai thiết bị không đồng bộ, sản phẩm có thể bị dồn lại hoặc máy phải chờ nguyên liệu.
Kết nối với robot công nghiệp
Robot có thể thực hiện các thao tác gắp, đặt, lắp ráp hoặc chuyển sản phẩm giữa các vị trí. Băng tải cung cấp tuyến vận chuyển để đưa sản phẩm đến vùng làm việc của robot.
Tùy yêu cầu, hệ thống có thể sử dụng cảm biến phát hiện sản phẩm, bộ định vị hoặc hệ thống thị giác máy để xác định vị trí trước khi robot thao tác. Với dây chuyền yêu cầu độ chính xác cao, cần tính toán sự phối hợp giữa tốc độ băng tải và chu kỳ hoạt động của robot.
Ngoài khả năng giao tiếp tín hiệu, thiết kế cần đảm bảo khoảng cách an toàn và vùng hoạt động phù hợp. Các biện pháp bảo vệ phải được tích hợp theo đánh giá rủi ro của toàn bộ hệ thống.
Kết nối với máy kiểm tra và phân loại
Băng tải tự động hóa có thể đưa sản phẩm qua cân kiểm tra, máy quét mã, thiết bị kiểm tra ngoại quan hoặc hệ thống phát hiện lỗi. Sau khi nhận kết quả, bộ điều khiển có thể kích hoạt cơ cấu phân loại để đưa sản phẩm đến tuyến phù hợp.
Ví dụ, sản phẩm đạt yêu cầu được chuyển sang khu vực đóng gói, trong khi sản phẩm lỗi được đưa đến vị trí kiểm tra riêng. Cách bố trí này giúp giảm thao tác phân loại thủ công và hỗ trợ kiểm soát chất lượng.
Tuy nhiên, tốc độ băng tải cần phù hợp với thời gian xử lý của thiết bị kiểm tra. Khoảng cách giữa các sản phẩm cũng phải được kiểm soát để hạn chế nhầm kết quả giữa các sản phẩm liên tiếp.
Kết nối với máy đóng gói và hệ thống kho
Sau khi hoàn thiện, sản phẩm có thể được băng tải đưa đến máy đóng gói, máy dán thùng hoặc khu vực phân loại hàng. Với các nhà máy có mức độ tự động hóa cao, hệ thống còn có thể kết nối với thiết bị nâng chuyển và hệ thống quản lý kho.
Cần xác định rõ điểm giao nhận giữa các thiết bị để sản phẩm không bị ùn tắc. Với thùng hàng hoặc pallet, tải trọng, kích thước đáy và vị trí tiếp nhận cần phù hợp với băng tải.
Khi kết nối với phần mềm quản lý, dữ liệu vận chuyển có thể hỗ trợ theo dõi trạng thái sản phẩm và quá trình vận hành. Phạm vi dữ liệu phụ thuộc vào khả năng tích hợp của từng thiết bị và hệ thống quản lý.
Các giao thức truyền thông công nghiệp
Tùy thiết bị, hệ thống có thể sử dụng các giao thức truyền thông công nghiệp như PROFINET, EtherNet/IP hoặc Modbus để trao đổi dữ liệu giữa PLC, biến tần, cảm biến thông minh và các bộ điều khiển khác.
Không phải thiết bị nào cũng hỗ trợ cùng một giao thức. Trước khi đầu tư, doanh nghiệp cần kiểm tra khả năng tương thích, cấu hình mạng, tốc độ truyền dữ liệu và phương án xử lý khi mất kết nối.
Việc lựa chọn giao thức nên dựa trên hệ thống hiện có và yêu cầu mở rộng trong tương lai. Đồng thời, cần có tài liệu cấu hình và sơ đồ kết nối để thuận tiện cho bảo trì, sửa chữa.

4. Ứng dụng của băng tải tự động hóa trong nhà máy
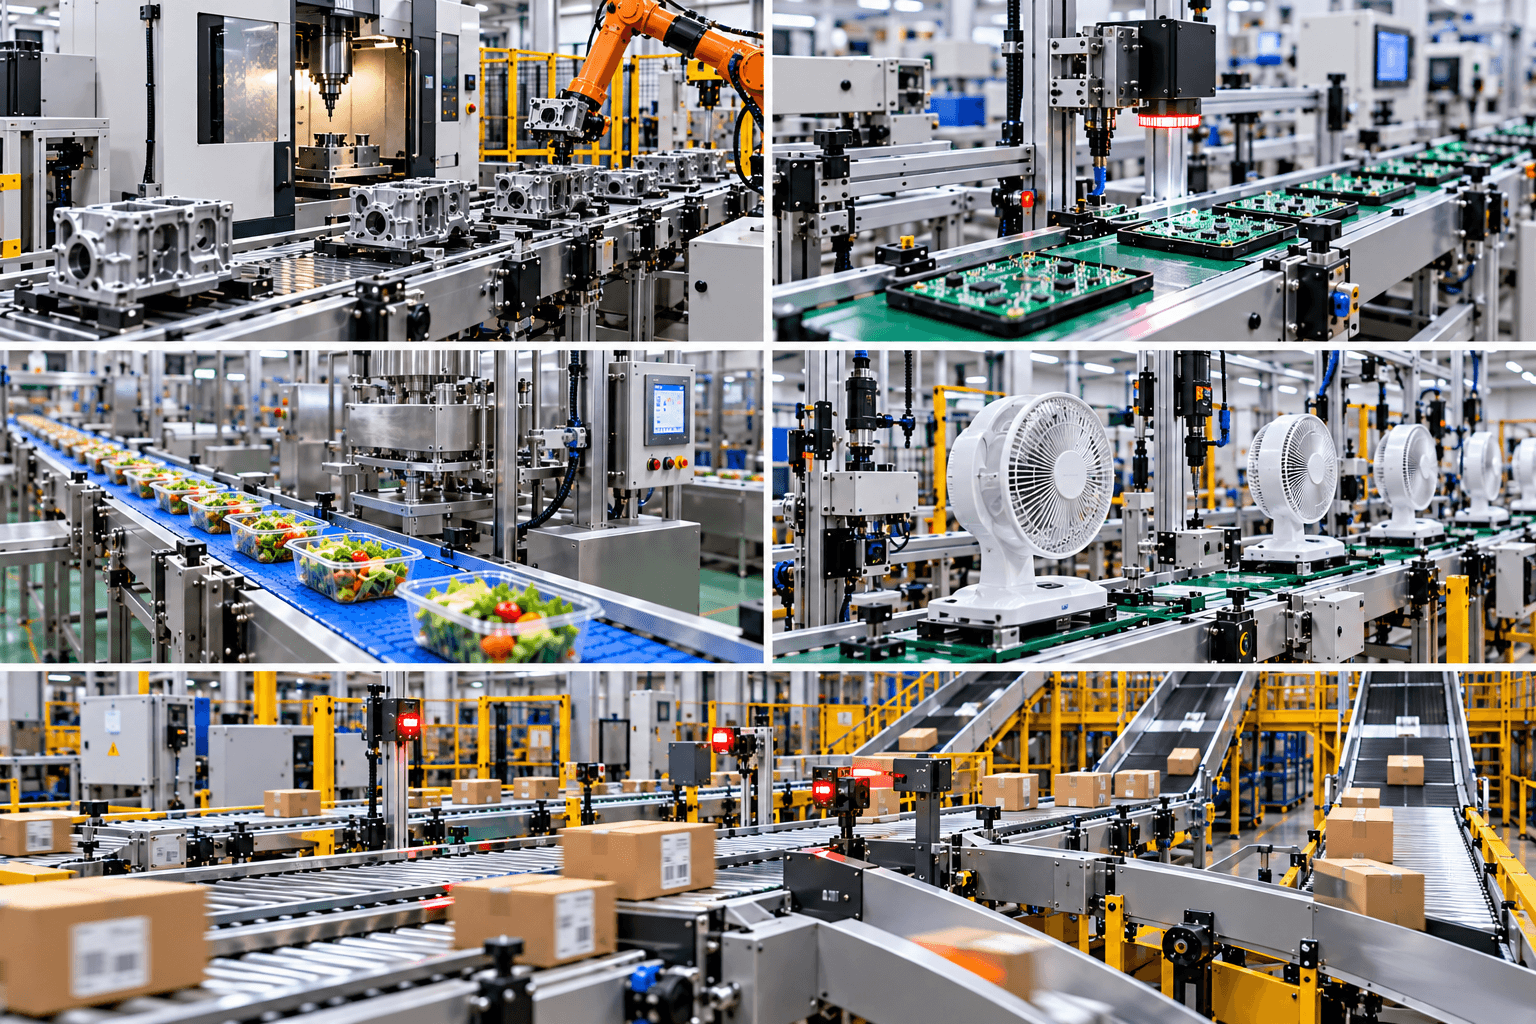
Nhà máy cơ khí và chế tạo
Trong nhà máy cơ khí, băng tải có thể vận chuyển phôi, chi tiết gia công và cụm sản phẩm giữa máy cắt, máy tiện, máy phay, khu vực kiểm tra và công đoạn lắp ráp.
Với chi tiết nặng hoặc có cạnh sắc, hệ thống cần được thiết kế phù hợp về tải trọng và khả năng chịu mài mòn. Một số vị trí có dầu, phoi kim loại hoặc nhiệt độ cao cần sử dụng cấu hình chuyên dụng.
Khi kết nối với robot hoặc máy gia công tự động, băng tải giúp duy trì luồng sản phẩm ổn định và giảm thao tác trung gian. Tuy nhiên, cần tính toán thời gian chu kỳ của từng máy để tránh dồn sản phẩm tại điểm chờ.
Nhà máy điện tử
Sản xuất điện tử thường yêu cầu định vị chính xác và kiểm soát chặt chẽ quá trình vận chuyển. Băng tải có thể đưa bảng mạch, linh kiện hoặc thiết bị qua các công đoạn lắp ráp, kiểm tra và đóng gói.
Tùy sản phẩm, hệ thống có thể cần khay đỡ, cơ cấu định vị và vật liệu chống tĩnh điện. Tốc độ vận chuyển cũng phải phù hợp với khả năng xử lý của máy kiểm tra hoặc robot lắp ráp.
Nhà máy thực phẩm
Băng tải tự động hóa hỗ trợ vận chuyển nguyên liệu, bán thành phẩm và sản phẩm đóng gói qua các công đoạn chế biến. Hệ thống có thể kết nối với máy chiết rót, máy đóng gói, cân kiểm tra hoặc thiết bị phân loại.
Các bộ phận tiếp xúc trực tiếp với thực phẩm cần đáp ứng yêu cầu vệ sinh và tương thích với quy trình làm sạch. Thiết kế cũng nên hạn chế vị trí tích tụ cặn bẩn và tạo điều kiện tiếp cận khi vệ sinh.
Nhà máy sản xuất đồ gia dụng
Trong dây chuyền lắp ráp đồ gia dụng, băng tải đưa sản phẩm qua các vị trí lắp linh kiện, siết vít, kiểm tra chức năng và đóng gói. Hệ thống có thể kết hợp với đồ gá để giữ sản phẩm đúng vị trí khi thao tác.
Việc tự động hóa vận chuyển giúp giảm thời gian di chuyển giữa các trạm và hỗ trợ chuẩn hóa quy trình. Với sản phẩm có kích thước lớn, cần tính toán chiều rộng băng tải, tải trọng và khoảng trống cho nhân viên thao tác.
Trung tâm phân loại và đóng gói hàng hóa
Băng tải có thể kết nối với máy quét mã, cân, bộ phân loại và hệ thống vận chuyển thùng hàng. Khi nhận thông tin sản phẩm, hệ thống điều khiển có thể chuyển hàng đến tuyến xử lý phù hợp.
Ứng dụng này thường yêu cầu khả năng vận hành liên tục, nhận diện chính xác và kiểm soát ùn tắc. Vì vậy, cần tính toán năng suất theo giờ, khoảng cách sản phẩm và khả năng tiếp nhận của từng nhánh băng tải.
5. Lưu ý khi lắp đặt và vận hành băng tải tự động hóa
Kiểm tra và chạy thử hệ thống
Trước khi đưa vào sản xuất, cần kiểm tra kết cấu khung, dây băng, động cơ, cảm biến và hệ thống điều khiển. Quá trình chạy thử nên bắt đầu ở chế độ phù hợp, sau đó kiểm tra với sản phẩm thực tế để đánh giá khả năng vận chuyển và đồng bộ.
Cần xác nhận các tình huống như sản phẩm đến vị trí, cảm biến không nhận tín hiệu, băng tải bị kẹt hoặc máy phía sau chưa sẵn sàng. Các tình huống này phải được xử lý theo trình tự đã thiết kế.
Đảm bảo an toàn cho người vận hành
Các điểm kẹp cuốn, bộ truyền động và cơ cấu chuyển động cần có biện pháp bảo vệ phù hợp. Hệ thống có thể cần nút dừng khẩn cấp, công tắc an toàn và cơ chế liên động tùy mức độ rủi ro.
Nhân viên phải được đào tạo về chế độ vận hành và cách xử lý sự cố. Khi vệ sinh hoặc bảo trì, cần dừng máy và cô lập nguồn năng lượng theo quy trình an toàn của nhà máy.
Bảo trì cơ khí và hệ thống điều khiển
Dây băng, con lăn, xích, động cơ và hộp giảm tốc cần được kiểm tra định kỳ. Với hệ thống tự động, cần kiểm tra thêm cảm biến, dây tín hiệu, tủ điện và tình trạng kết nối truyền thông.
Doanh nghiệp nên lưu hồ sơ lỗi, thời điểm bảo trì và phụ tùng thay thế. Dữ liệu này giúp phát hiện các vấn đề lặp lại, chủ động lập kế hoạch bảo dưỡng và hạn chế dừng máy ngoài dự kiến.
Câu hỏi thường gặp về băng tải tự động hóa
1. Băng tải tự động hóa có cần sử dụng PLC không?
Không phải mọi hệ thống đều bắt buộc sử dụng PLC. Với băng tải đơn giản, bộ điều khiển phù hợp có thể đáp ứng nhu cầu. PLC thường được cân nhắc khi cần phối hợp nhiều cảm biến, máy móc hoặc trình tự vận hành phức tạp.
2. Có thể tích hợp băng tải với robot công nghiệp không?
Có. Băng tải có thể kết nối với robot để cấp phôi, gắp đặt, lắp ráp hoặc phân loại sản phẩm. Hệ thống cần đồng bộ tín hiệu, vị trí thao tác và chu kỳ hoạt động, đồng thời đáp ứng yêu cầu an toàn.
3. Làm thế nào để hạn chế ùn tắc trên dây chuyền?
Cần tính toán năng suất từng công đoạn, điều chỉnh tốc độ băng tải và bố trí cảm biến tại các điểm giao nhận phù hợp. Với dây chuyền phức tạp, bộ điều khiển có thể phối hợp trạng thái giữa các máy để hạn chế tình trạng cấp sản phẩm khi công đoạn tiếp theo chưa sẵn sàng.
Xem thêm
Băng tải sản xuất và lắp ráp: Giải pháp vận chuyển sản phẩm giữa các công đoạn trong nhà máy
Băng tải ngành bánh kẹo: Các loại băng tải, vật liệu sử dụng và ứng dụng trong dây chuyền sản xuất
Băng tải tự động hóa giúp kết nối các công đoạn, đồng bộ máy móc và giảm thao tác vận chuyển thủ công trong nhà máy. Tùy theo nhu cầu, hệ thống có thể sử dụng dây đai, con lăn, xích hoặc cấu hình chuyên dụng, kết hợp với PLC, cảm biến, robot và thiết bị kiểm tra.
Để đạt hiệu quả, doanh nghiệp cần xác định rõ sản phẩm, năng suất, mức độ tự động hóa và khả năng tương thích với thiết bị hiện có. Bên cạnh đó, thiết kế an toàn, chạy thử đúng quy trình và bảo trì định kỳ sẽ giúp hệ thống vận hành ổn định, dễ mở rộng và tối ưu chi phí trong dài hạn.